
Kaip sumažinti atliekų kiekį naudojant SBS blokinį kopolimerą masinėje gamyboje?
Aukšti atliekų rodikliaiSBS blokinis kopolimerasMasinė gamyba kainuoja tikrus pinigus. Kiekviena atmetama detalė reiškia iššvaistytas medžiagas, sugaištą laiką ir švaistyto darbo. Gera žinia — atliekos nėra atsitiktinės — jas galite kontroliuoti.
Norint sumažinti atliekų kiekį, reikia stabilios žaliavos, kontroliuojamos maišymo formulės ir standartų.gamybos etapaiDauguma trūkumų kyla dėl nedidelio pokyčio vienoje iš šių sričių. Pirmiausia nustatykite silpniausią grandį, o tada užtikrinkite nuoseklumą visame procese.
Tai skamba paprastai, tačiau daugelis gamyklų vis dar su tuo susiduria. Paeiliui išnagrinėkime tikrąsias atliekų priežastis, kad galėtumėte suprasti, kurioje vietoje dauguma gamintojų praranda kontrolę – ir kaip ją susigrąžinti.
Kokie pagrindiniai veiksniai lemia aukštą atliekų normą SBS blokinio kopolimero apdorojimo metu?
Atliekos atsiranda ne vien dėl vieno prasto partijos kiekio. Jos kaupiasi iš nedidelių problemų visame procese, ir dauguma komandų to nepastebi, kol tikrai nenukrenta produkcijos kiekis.
Dideli atliekų rodikliai masinio apdorojimo metu paprastai susidaro dėl įvairių veiksnių: žaliavos netolygumo, nestabilių maišymo sąlygų, prasto proceso valdymo, įrangos nusidėvėjimo ir operatoriaus įpročių. Nė vienas iš šių veiksnių neveikia atskirai — kartu jie padidina defektų skaičių, o šis modelis gerai dokumentuotas…polimero apdorojimo literatūra.
Veiksniai, kurie veikia kartu
Prisimenu savaitę, kai mūsų atmetimo rodiklis per vieną naktį šoktelėjo nuo maždaug 3 proc. iki beveik 9 proc. Tuo pačiu metu pasikeitė trys dalykai: tiekėjas atsiuntė šiek tiek kitokio žaliavos partijos, maišytuvas nebuvo aptarnautas du mėnesius, o naktinis darbuotojų pamaina praleido įprastinį klampumo patikrinimą. Nė vienas iš šių veiksnių vienas savaime nebūtų sukėlęs šio šuolio. Tačiau kartu jie tai padarė.
Vieno etapo nedidelis pokytis retai pats savaime sukelia krizę. Bėdos prasideda tada, kai vienu metu susidaro keletas mažų pokyčių. Kiekvieną kartą, kai iškyla atliekų problema, aš apžvelgiu penkias sritis ir niekada nelaikau jų atskirais klausimais:
| Veiksnys | Kas gali pavykti ne taip | Rezultatas ant linijos |
|---|---|---|
| Žaliava | Kintamumas tarp partijų | Nenuoseklus lydymosi elgesys |
| Mišinio formulė | Netinkamas santykis arba laikas | Silpni arba netolygūs elementai |
| Apdorojimo sąlygos | Temperatūros arba slėgio nukrypimas | Iškrypimas, tuštumos, trūkstantys šūviai |
| Įranga | Dėvėjimas, prastas priežiūra | Suklaidinę defektai |
| Operatoriaus praktika | Praleisti žingsniai, skubūs patikrinimai | Praleisti ankstyvieji įspėjimai |
Kai aš atsekame trūkumą iki jo pagrindinės priežasties, tai beveik visada vienu metu paliečia du ar daugiau šios lentelės eilučių. Būtent todėl vieno dalyko sutvarkymas retai kada išsprendžia visą problemą.
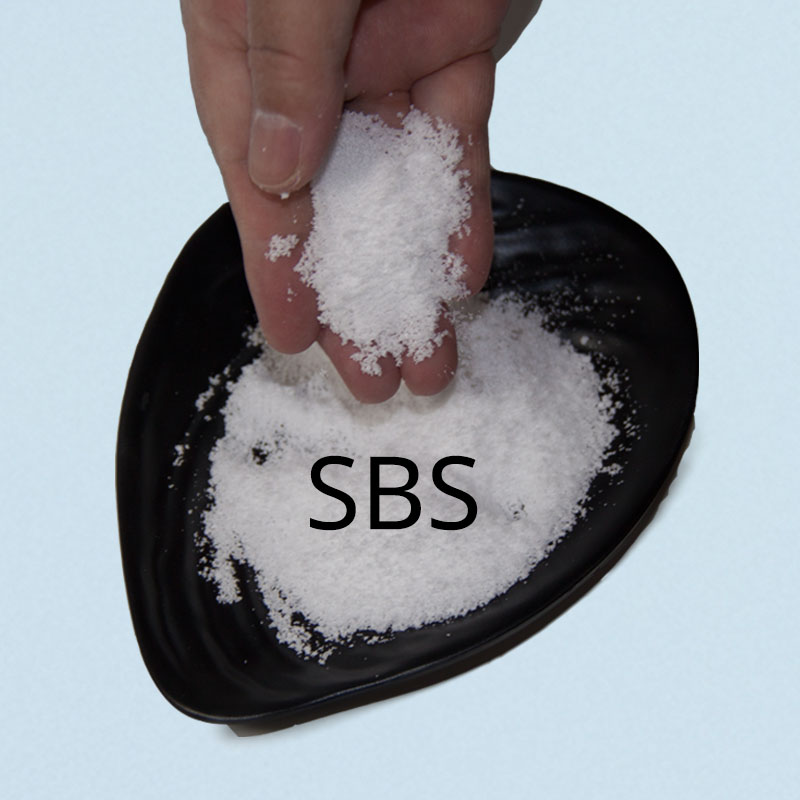
Kaip sureguliuoti maišymo formulę, kad sumažintumėte brokuotų SBS blokinių kopolimerų detalių skaičių?
Prasta formulė popieriuje ne visada atrodo blogai. Jos silpnumas pasireiškia tik tada, kai linija veikia pilnu greičiu.
Pritaikykite maišymo formulę remiantis tikrais gamybos duomenimis, o ne vien laboratoriniais bandymais. Nedideli santykio, maišymo laiko ar temperatūros pokyčiai gali pakeisti medžiagos tekėjimo savybes. Išbandykite formulės pakeitimus esant realiam gamybos greičiui — tokioms pačioms šlyties ir darbo trukmės sąlygoms, kaip nustatyta standarte.polimero apdorojimo metodika— prieš juos užrakinant.
Kodėl laboratorijos sėkmė negarantuoja linijos sėkmės
Bendrosios mišinio konsistencijos problemos dažnai prasideda būtent čia. Kai formulė nėra griežtai kontroliuojama, net nedideli ingredientų santykio ar maišymo laiko pokyčiai gali pakeisti medžiagos elgesį perdirbimo etape — formulė, atrodanti puikiai mažame bandiniame serije, vis tiek gali sugesti, vos tik pasiekus pilną gamybos greitį.
| Bandymų etapas | Ką tikrinu | Kodėl tai svarbu |
|---|---|---|
| Lab partija | Pagrindinis medžiagos elgesys | Patvirtina, kad formulė yra veiksminga |
| Pilotinis paleidimas | Elgesys esant realiam greičiui | Atskleidžia paslėptas srauto problemas |
| Visas gamybos procesas | Nuoseklumas valandų bėgyje | Patvirtina ilgalaikį stabilumą |
Pilotinio bandymo praleidimas yra dažniausiai pasitaikanti klaida, kurią matau. Atrodo, kad taip greičiau, bet vėliau paprastai sugaištama dar daugiau laiko.
Ar žaliavos kokybės pasirinkimas gali turėti įtakos SBS blokinių kopoliomerų gaminių atmetimo normai?
Medžiaga gali atrodyti tinkamai duomenų lapelyje, tačiau vis tiek sukelti problemų gamybos linijoje. Šis skirtumas tarp teorijos ir praktikos nustebina daugelį komandų.
Taip — kokybės pasirinkimas gali tiesiogiai paveikti atmetimo rodiklį. Kokybė, gerai veikianti mažuose bandymuose, gali rodyti nepastovumą didesnėse apimtyse, nes tikrasis blokinis kopolimerasMorfologija ir fazinė elgsenaTik gamybos sąlygomis jis visiškai atsiskleidžia. Pasirinkus procesui, o ne vien tik specifikacijų lapui, tinkamą klasę, sumažinamas nereikalingas svyravimas.
Atitikimas kokybei pagal procesą, o ne tik pagal specifikacijas
Prieš keletą metų vienas manęs dirbusi gamykla, siekdama sumažinti išlaidas, perėjo prie pigesnio lygio. Mažuose bandymuose viskas atrodė gerai; tačiau, pradėjus gaminti pilnu mastu, atmetimo rodiklis per dvi savaites pakilo, o problemos nustatymas ir sugrįžimas prie ankstesnio lygio užtruko beveik mėnesį. Grįžus prie originalaus lygio, atmetimo rodiklis po kelių dienų vėl tapo įprastinis.
Štai kodėl aš nepasitikiu vien tik techniniais duomenų lapais — taip pat stebiu, kaip tam tikras klasės lygis elgiasi konkrečiame procese, per kurį bus naudojamas. Gamintojai, mažinantys nereikalingą svyravimą, turi vieną bendrą įprotį: jie renkasi medžiagas, kurios patikimai veikia jų esamame procese, o ne siekia pačių geriausių skaičių ant popieriaus.
Kaip standartizuoti gamybos operacijas, kad ilgalaikėje gamyboje sumažintumėte SBS blokinių kopolimerų atliekas?
Ilgalaikė gamyba labiau vertina nuoseklumą nei vieną atskirą sprendimą. Neturint standarto, kiekvienas pamaina gali tyliai nukrypti kita kryptimi.
Gamybos operacijų standartizavimas mažina atliekų kiekį, nes procesų etapai, parametrai ir medžiagų tvarkymas lieka vienodi visose pamainose. Aiškios procedūros ir reguliarus stebėjimas — tie patys principai, kuriais remiantisstatistinis proceso valdymas— sumažinti nedideles nuokrypes, kurios ilgainiui virsta atliekomis. Standartai vis tiek turėtų leisti koreguoti, tačiau iš stabilios pradinės padėties.
Kartojamo pagrindo kūrimas
Standartizavimas nereiškia, kad procesui niekada nereikia korekcijų — tai reiškia, kad korekcijos atliekamos iš kontroliuojamo, pakartotino pagrindo, o ne remiantis spėjimais. Kai kiekvienas darbo posūkis vyksta taip pat, kur kas lengviau nustatyti tikrąją šrotų skaičiaus šuolio priežastį, nes vienu metu keičiasi mažiau veiksnių.
| Plotas | Be standartinių operacijų | Su standartinėmis operacijomis |
|---|---|---|
| Darbuotojų perėmimo-perdavimo procedūra | Nenuoseklūs užrašai | Aiškus, pakartojamas kontrolinis sąrašas |
| Parametrų nustatymai | Pritaikyta pagal atmintį | Dokumentuota ir užrakinta |
| Medžiagų tvarkymas | Skiriasi priklausomai nuo operatoriaus | Nustatyta tvarka visiems |
| Problemos atsekamumas | Sunku išskirti priežastį | Lengviau, mažiau kintamųjų |
ĮSBS blokinis kopolimerasMasinė gamyba, mažesnis atliekų kiekis paprastai pasiekiamas geriau valdant procesus, o ne vien keičiant medžiagą. Tikslas – nustatyti, nuo ko prasideda svyravimai; tai padeda efektyviau susieti žaliavas, formulavimą, apdorojimą ir kasdienę veiklą.
Išvada
Mažesnės atliekų normos pasiekiamos ne vien tik keičiant medžiagas, bet ir kontroliuojant gamybos procesą. Pataisykite silpniausią grandį, o tada standartizuokite visą sistemą. „Yudahang" kasdien bendradarbiauja su gamintojais, siekdama sujungti žaliavas, formulacijas ir gamybos procesus į vieną stabilią sistemą.
Nuorodos
- Holdenas, G., Kricheldorfas, H. R. ir Quirkas, R. P. (Red.).Termoplastiniai elastomerai: Blokinio kopolimero vadovas. Hanser leidykla.
- Mortonas-Džounsas, D. H.Polimerų apdorojimas. Springer Science & Business Media.
- Vaitas, J. L., ir Potente, H.Inžinerija su guma: kaip suprojektuoti guminius komponentus. Hanser leidykla.
- Montgomeris, D. C.Statistinės kokybės kontrolės įvadas. Vailis.
- Juranas, J. M., ir Godfrejus, A. B. (Red.).Jurano kokybės vadovas. McGraw-Hill.
- Kirk-Othmero chemijos technologijos enciklopedija: Polimerų apdorojimas ir elastomeriniai medžiagos. Wiley.